
Железо: как его делали? Часть III — время молота
На этой неделе мы продолжаем цикл о досовременном производстве железа и стали (I, II, III, IVa, IVb, дополнение). В прошлый раз мы выплавили из руды грубую губчатую массу железа — крицу. Теперь превратим её сначала в плотную заготовку, потом в полосу, пригодную для ковки, и наконец в полезный предмет.
Сразу подчеркну: эта статья не охватит и малой доли кузнечного ремесла. Оно довольно сложно, и каждый предмет, форма и инструмент требуют собственных приёмов, чтобы получить нужные очертания, твёрдость и ковкость. Если вас интересуют такие подробности, неплохой отправной точкой послужит книга А. У. Билера The Art of Blacksmithing (1969), хотя разговора с практикующим кузнецом ничто не заменит.
Как всегда, если вам нравится прочитанное, поделитесь статьёй; если нравится очень, можете поддержать меня на Patreon. А чтобы узнавать о новых публикациях, подпишитесь на рассылку или следите за мной в Twitter (@BretDevereaux), где я также время от времени рассуждаю о древней истории, внешней политике и военном деле.
Жар, молоты и твёрдость
Поведение железа подчиняется нескольким основным закономерностям, которые и определяют работу кузнеца на этом этапе. Чтобы дальше не запутаться, введём несколько понятий. Металл бывает твёрдым — сопротивляющимся деформации — или мягким. Кроме того, он бывает пластичным, то есть способен сильно деформироваться до разрушения, или хрупким, то есть склонным ломаться почти без деформации. Крайние случаи понять проще всего: мягкий и хрупкий материал вроде тонкого деревянного штырька требует совсем небольшой силы и сразу ломается, почти не сгибаясь; твёрдый и пластичный материал — тот же штырёк из пружинной стали — под нагрузкой гнётся, но хорошо сопротивляется разрушению. Бывают и твёрдые хрупкие материалы, например керамика: они упорно сопротивляются деформации, но, едва предел прочности превышен, разрушаются разом. Бывают и мягкие пластичные материалы — представьте мокрую лапшу, которая легко гнётся.
(Замечу, что в действительности все эти свойства намного сложнее, чем позволяет наше изложение. В частности, насколько я понимаю, часть того, что я называю здесь «твёрдостью», относится к близкому понятию предела текучести. Надеюсь, вы простите неизбежное упрощение. Если вас это утешит, древние кузнецы тоже не понимали, почему всё работает, — они лишь знали, что оно работает.)
Разумеется, перед нами не два переключателя, а шкалы. Материал обладает той или иной степенью твёрдости и пластичности. Как мы увидим, свойства эти не совсем противоположны, но изменение одного влияет на другое: повышение твёрдости часто снижает пластичность.
К железным предметам досовременные люди предъявляли довольно строгие требования. Вещи, для которых допустимы слабость, небольшая гибкость или малая нагрузка, делали из более дешёвых и простых материалов — керамики, камня или дерева. Металл из-за его высокой цены применяли лишь там, где требовались одновременно прочность и сравнительно небольшой вес. Поэтому кузнец должен придать металлу не только нужную форму, но и нужные свойства. Одним инструментам нужна высокая твёрдость — например, острию кирки или режущей кромке; другие должны гнуться и поглощать нагрузку — например, сердцевина клинка или обух пилы.
Помните об этом, пока мы обсуждаем следующее.
Приёмы ковки
Понимаю, что это долгое отступление заставило нашу крицу ждать, но все дальнейшие этапы основаны на одном наборе приёмов, и удобнее рассмотреть их вместе.
Каждый этап ковки железа строится вокруг простого цикла: нагревая металл, кузнец делает его достаточно мягким для обработки, то есть для придания формы молотом. Сравнительно тонкое железо технически можно ковать и холодным — это называется холодной обработкой, — но, в отличие от олова, меди и бронзы, почти вся серьёзная обработка железа велась «на горячую». В кузнечной речи каждый такой цикл называют нагревом. Чем больше нагревов требует изделие, тем больше топлива, времени и денег уйдёт на работу, хотя умелый кузнец часто справится за меньшее число нагревов, чем неопытный.
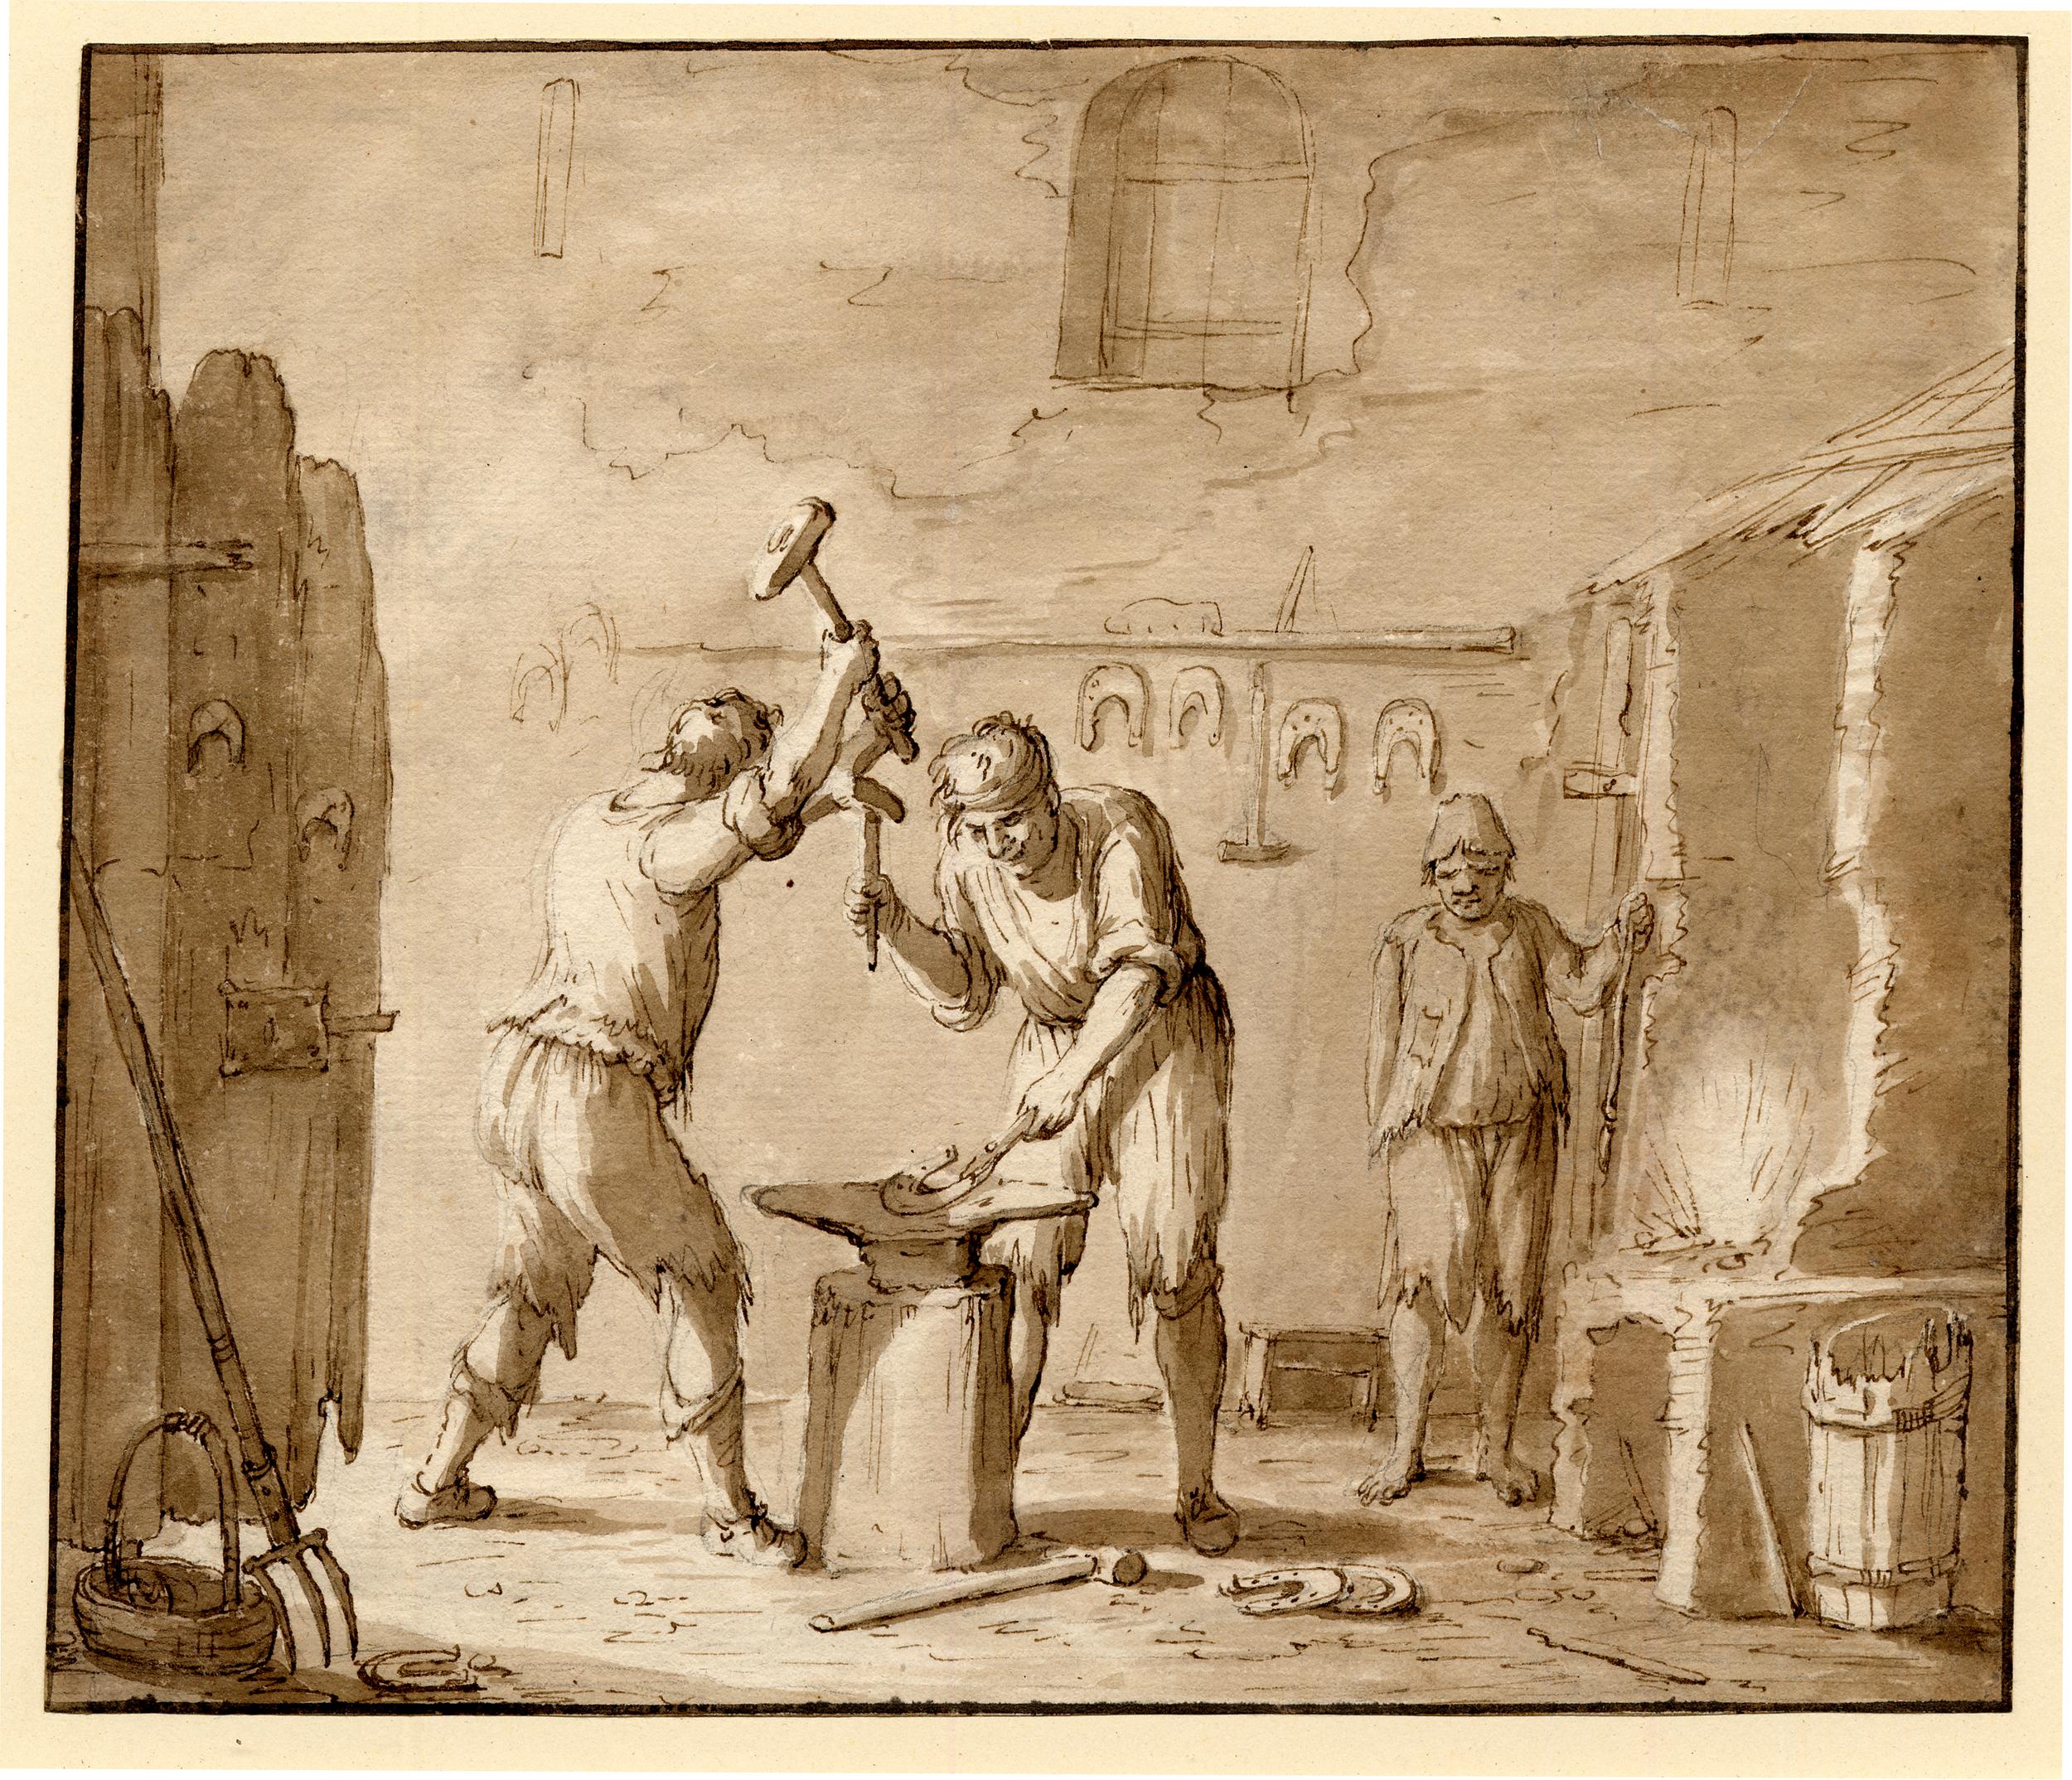
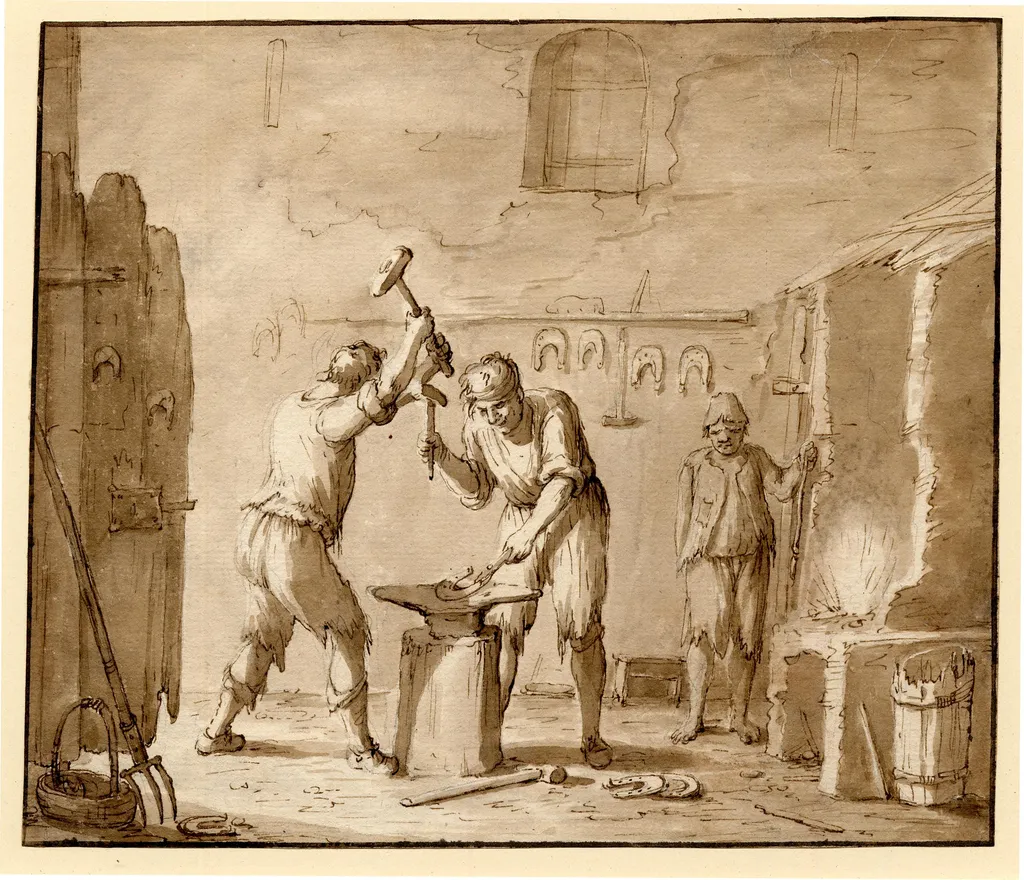
Голландский рисунок из Британского музея, около 1624–1640 годов. Кузнец стоит в центре, молотобоец с двуручным молотом — слева, а помощник качает мехи и поддерживает жар в горне.
Современный кузнец может измерить температуру металла сложным термометром, но у его досовременного коллеги такого средства не было — да и большинство знакомых мне кузнецов-традиционалистов им не пользуются. Температуру определяют по цвету: по мере нагрева металл начинает светиться бурым, затем тёмно-красным, светло-красным, жёлтым и наконец белым. В кузнечном горне температуру регулируют подачей воздуха через мехи: больше воздуха — интенсивнее горение и выше жар, но заодно больше расход топлива. Как мы уже видели, без древесного угля нужной температуры не получить, а его производство, пусть и не разорительное, требовало немалого труда. Поэтому опытный кузнец стремится обойтись минимумом нагревов и не перегревать металл — помимо цены топлива, избегать чрезмерного жара стоит и по другим причинам.
Разогретому металлу придают форму молотом. Полосу можно утолщить осадкой: нагреть её середину и бить с торца, словно забивая гвоздь, чтобы сжать и расширить центральную часть. Можно, наоборот, вытянуть металл ударами в более длинную и тонкую форму. Если заготовку нужно согнуть, её нагревают и гнут о край наковальни либо на особом приспособлении; у многих наковален сзади было — и остаётся — отверстие для такого инструмента. Так, лист железа выколачивали на куполообразной форме, создавая чашу шлема: в зависимости от конкретного способа это называют выколоткой или посадкой. Железную массу можно и разделить: место разреза нагревают, затем прорубают мягкий металл молотом и зубилом.
Но важнее всего для понимания процесса кузнечная сварка. Доступные досовременным кузнецам горны, как и сыродутные печи, не могли расплавить железо для литья. Между тем небольшие куски приходилось соединять в более крупные. Для этого и служила кузнечная, или горновая, сварка. Железо нагревали до жёлтого или белого каления — примерно до 1100 °C. Рабочий диапазон был узким: слишком холодное железо не сварится, слишком горячее «перегорит», и шов станет хрупким. При нужной температуре два куска складывали и сильными ударами вбивали друг в друга. Если всё сделано верно, металл соединялся полностью, а сварной шов получался не слабее остальной полосы.
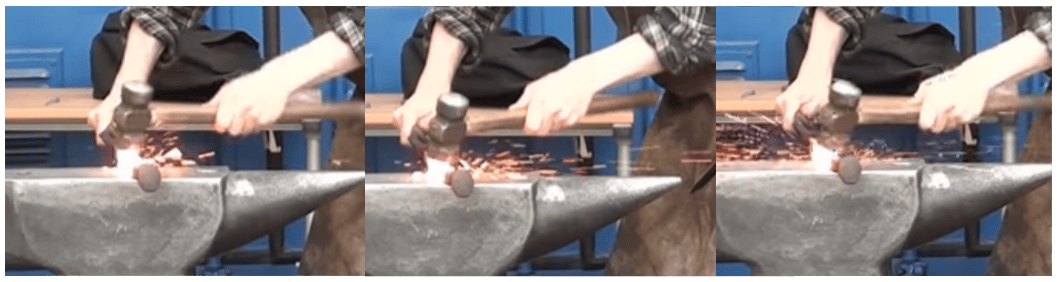
Кадры из этой демонстрации: последовательность ударов во время кузнечной сварки. Искры — это флюс и окалина, а возможно, также шлак и небольшое количество лишнего железа, которые выбивает из шва.
Об этих приёмах можно рассказать ещё многое — вскоре мы к ним вернёмся, — но основ уже достаточно, чтобы заняться крицей.
От крицы к заготовке и полосе
Как вы помните, в конце прошлого этапа мы получили железную крицу — губчатую массу чистого металлического железа с включениями отходов, называемых шлаком.
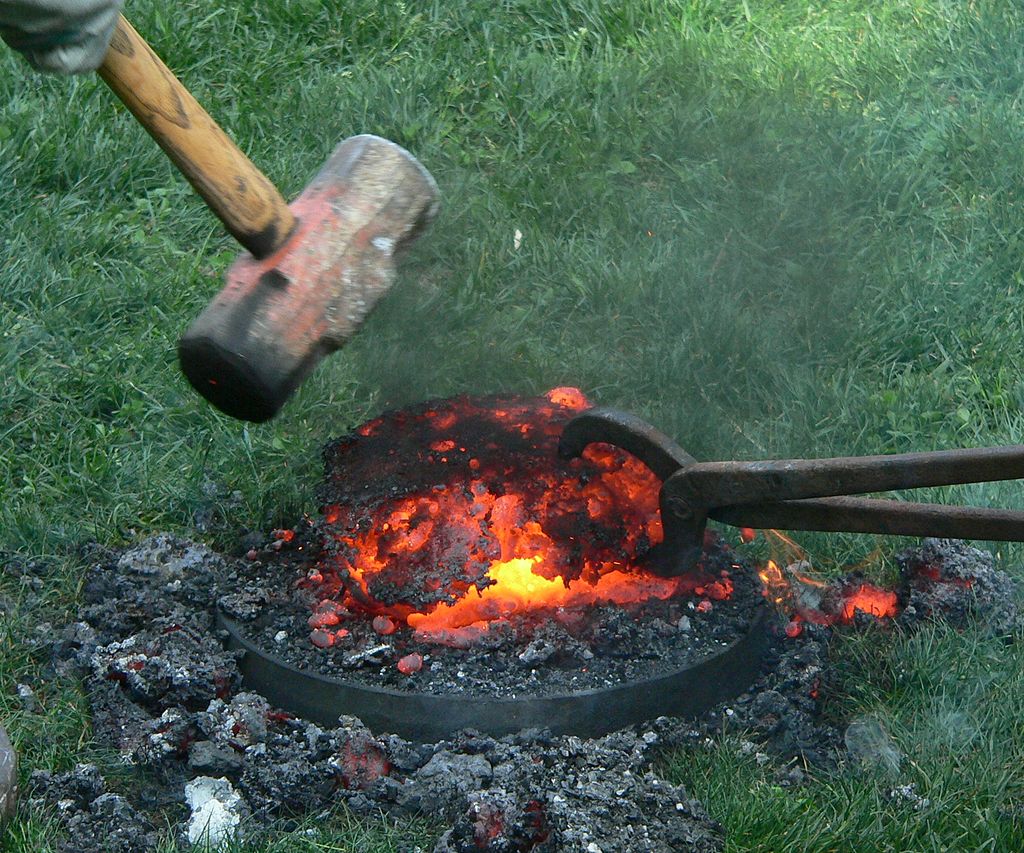
Из-за включений шлака железо в самой крице, скорее всего, довольно хрупкое. Отправлять такой продукт прямо кузнецу нельзя. Сначала крицу нужно уплотнить в заготовку и удалить большую часть шлака. И то и другое достигается щедрым применением кузнечной сварки.
Этот этап иногда называют проковкой крицы. Крицу нагревали примерно до 1100 °C, определяя температуру по цвету железа. Вероятно, для удобства её могли разбивать на куски поменьше, а затем серией кузнечных сварок вновь сбивать в единую массу. О том, как именно это делали в древности, мы знаем мало — кроме очевидного «молотами», — потому что проковка крицы оставляет археологам немного следов. В результате обычно получали очень толстую прямоугольную заготовку, достаточно удобную для перевозки.
Помимо превращения металла в более удобную и транспортабельную форму, этот процесс имеет достоинства и недостатки. В крице много не-железа — шлака. Кузнечная сварка, особенно многократная, выдавливает его: когда железо сжимается в шве, шлак выходит наружу. Исследователи спорят, достаточно ли одного этого процесса, чтобы объяснить очень малое количество шлака в высококачественном оружии и доспехах (см. Sim & Kaminski, указ. соч.), однако общее содержание шлака сварка определённо снижает. Масса крицы при этом уменьшается: отходы улетают прочь. В расчётах эффективности это выглядит как «потеря материала», хотя в действительности железа у нас с самого начала было меньше, чем казалось. Это хорошая новость.
Плохая новость — окисление. Все знают, что железо ржавеет: соединяется с кислородом воздуха и образует оксиды. При комнатной температуре и обычной влажности процесс идёт медленно. При 1100 °C — очень быстро, потому что жар ускоряет химические реакции. В сыродутной печи окислению мешала бедная кислородом среда. Кузнецы же в такой среде работать не могут — им нужно дышать [нужна ссылка], — поэтому раскалённый металл покрывается оксидами, то есть ржавчиной. Этот слой называют прокатной или кузнечной окалиной, а часто просто окалиной. Удары молота сбивают её — именно она нередко разлетается искрами или осыпается с полосы при ковке, — но окислившееся железо при этом теряется. При сварке, которая требует особенно сильного жара, потери могут стать заметными, особенно если швов много.
Окисление сдерживает флюс. Он смешивается с поверхностными примесями — возникающими оксидами и выдавленным к поверхности шлаком — и понижает их температуру плавления ниже температуры металла. Это не даёт примесям испортить шов, ведь они образуются именно снаружи, где проходит сварка, и сделать его хрупким. Насколько я понимаю, флюс также позволяет вернуть часть железа из оксидов и препятствует дальнейшим потерям. Есть свидетельства применения флюсов при сварке железа уже в римскую эпоху; к Средневековью они совершенно точно стали обычной частью кузнечной практики.
Но даже с флюсом и аккуратным уплотнением крицы клещами или в раме масса из-за удаления шлака и окисления сильно уменьшится. Сим и Ридж (указ. соч.) оценивают массу готовой заготовки примерно в половину массы исходной крицы, хотя разброс наверняка был велик, а опытные мастера справлялись значительно лучше новичков. Важно и то, что почти любой кузнец, вероятно, мог превратить крицу в заготовку, но обычно этим занимались специалисты по проковке криц, работавшие рядом с плавильным производством, а не кузнецы общего профиля.
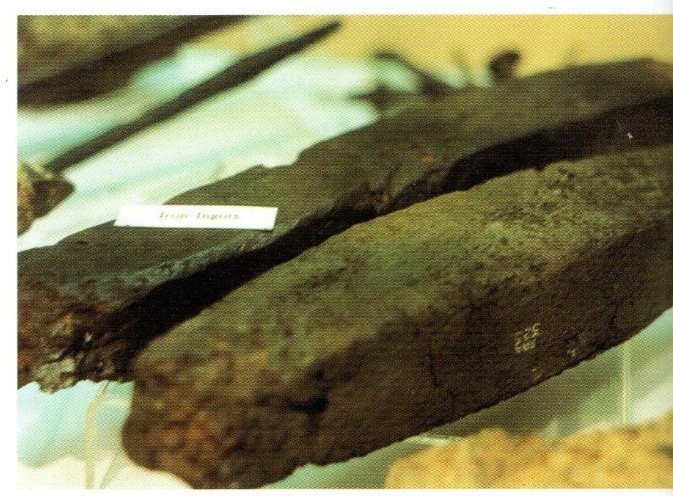
Римские железные заготовки, найденные в легионной крепости Ньюстед; по Sim and Ridge (2002), pl. 8.
Заготовки были довольно крупными и тяжёлыми; для работы, а возможно, и для продажи их рубили и вытягивали в полосы поменьше. Римские заготовки обычно прямоугольны и весят 5–10 килограммов. Римские железные полосы встречаются реже, из чего можно заключить, что железо продавали и перевозили заготовками, а в полосы ковали уже на месте использования. В Средневековье, напротив, существовало головокружительное разнообразие форм и размеров металлических «денежных полос» — у Тайлекота (указ. соч.) есть полезная таблица. Тайлекот считает, что греческий обел длиной около метра и весом 400 граммов был сырьём для ковки, но с учётом его денежной функции у меня есть сомнения. Полоса удобна кузнецу: длинный тонкий конец служит естественной рукоятью, и не приходится всю ковку держать металл клещами с помощью другого человека.
Кузнецы и молотобойцы
Популярная культура обычно изображает кузнеца одиноким ремесленником. Подозреваю, этот образ во многом сложился потому, что именно так работают большинство современных реконструкторов и любителей традиционной ковки. За пределами хорошо финансируемых больших мастерских — например, Колониального Уильямсберга, одного из немногих известных мне мест, где воссоздали коллективную ковку, — вы, скорее всего, увидите именно одиночку. Небольшие мастерские, несомненно, существовали и прежде: их изображали художники. Но в целом ковка, похоже, чаще была командной работой.
Основной набор кузнечных инструментов мало менялся с римской эпохи до начала Нового времени. Сердцем кузницы был горн — огонь на древесном угле с принудительной подачей воздуха мехами. Регулируя поток, кузнец управлял температурой. Железные полосы погружали в уголь: там они лучше принимали жар самой горячей части огня, а бедная кислородом среда, как и в сыродутной печи, сдерживала окисление и, возможно, способствовала насыщению углеродом — этот процесс мы обсудим в следующей части.
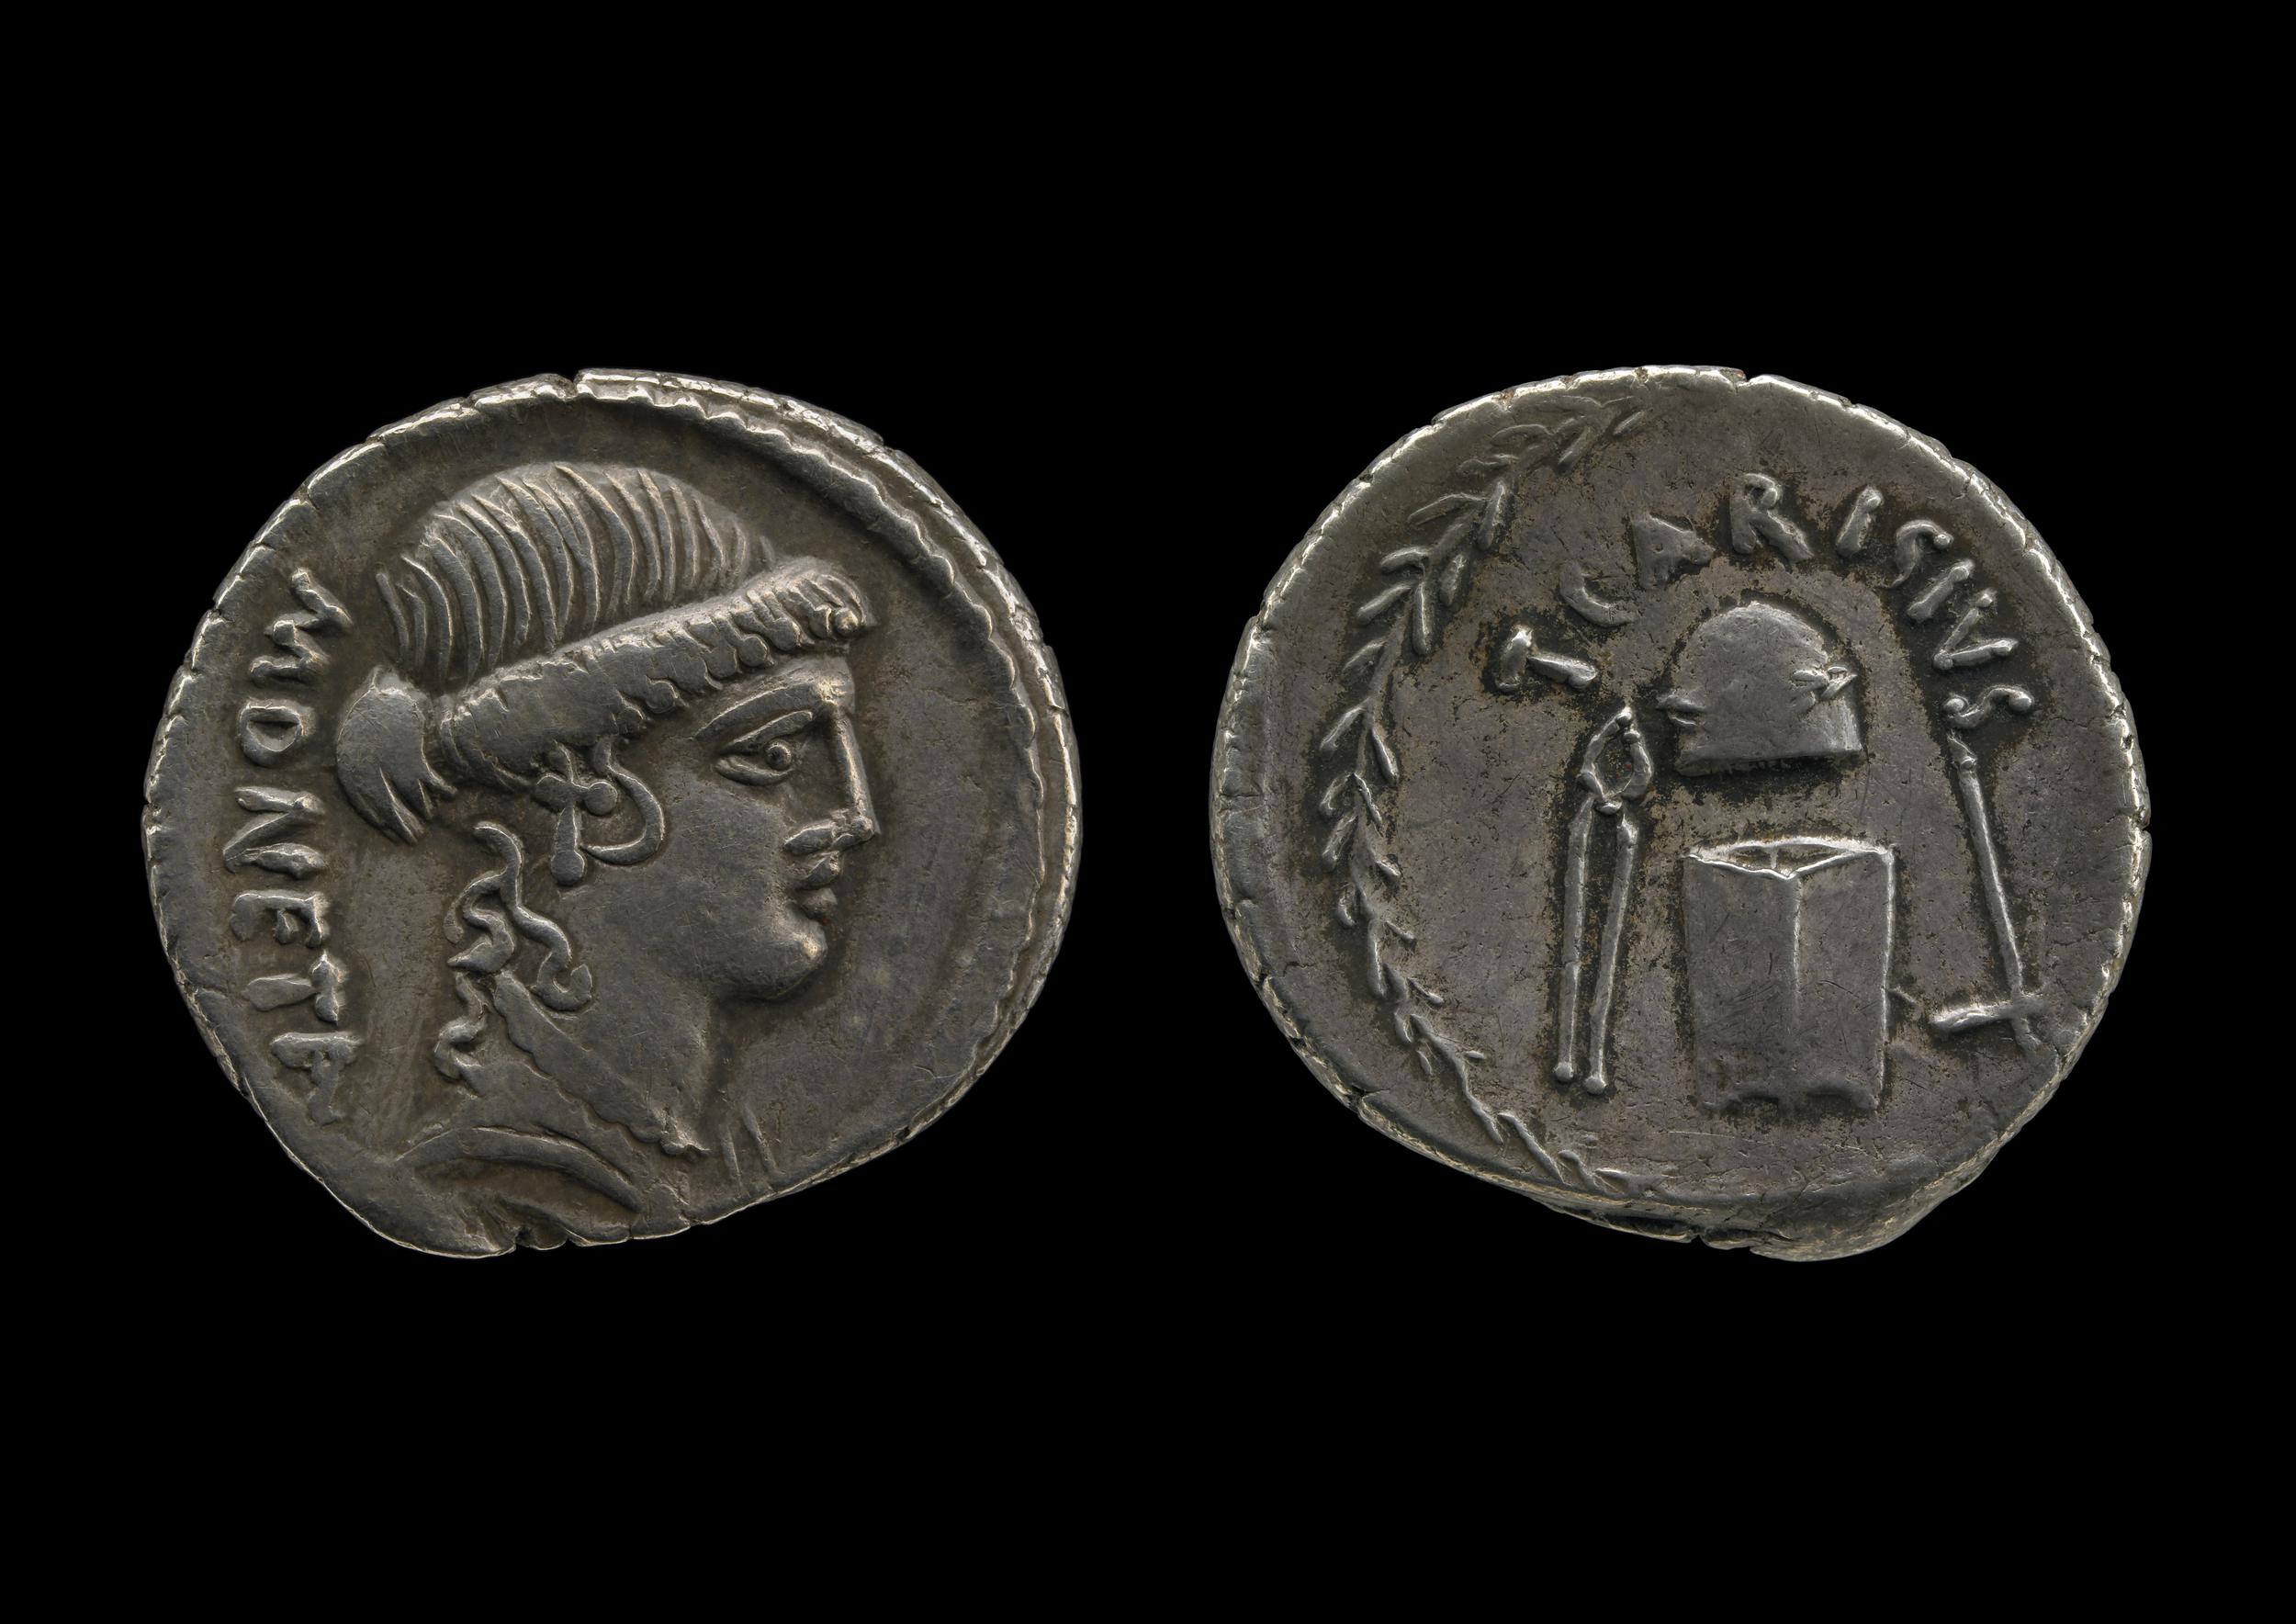
Римский денарий 46 года до н. э. из Британского музея с кузнечными инструментами: клещами, наковальней и молотом. Наковальня представляет собой простой прямоугольный блок — сравните её со средневековой наковальней на витраже гильдии оружейников из Шартрского собора ниже.
Ковали на наковальне. В римскую эпоху большинство известных нам наковален — простые прямоугольные или круглые железные блоки, хотя в некоторых имелись отверстия для формирования шляпки гвоздя. Со временем форма усложнилась: по бокам появился один или два «рога», облегчавших изготовление округлых деталей, а также квадратное отверстие, куда вставляли подкладной инструмент для придания особых форм. Очевидно, у древних кузнецов было много похожих приспособлений, просто их не закрепляли прямо в наковальне. Я не уверен, когда именно появились наковальни сложной формы. Ранние варианты видны на средневековых изображениях кузнецов уже в XIII веке, но надёжной датой я бы это не назвал — специалист по средневековой металлообработке наверняка скажет точнее.
Кроме того, кузнецы применяли множество других инструментов. В хорошей кузнице имелся набор молотов разного веса и с головками разной формы для разных задач, а также клещи, хотя по возможности кузнец предпочитал держать предмет рукой. Разнообразие приспособлений для придания железу формы поистине поражает: пробойники для отверстий, зубила для рубки металла, гладилки и ручники для вытяжки и выравнивания и так далее. Кузнецы принадлежали к немногим ремесленникам, способным изготовить себе инструменты сами, поэтому у опытного мастера наверняка был богатый набор, приспособленный к его нуждам и предпочтениям.
Чего вы почти не увидите ни в таких кузницах, ни на старинных изображениях, так это защитного снаряжения. Иногда на кузнецах есть фартуки — впрочем, не реже их нет, — а перчатки практически не встречаются. Все кузнецы-традиционалисты, с которыми я говорил, отвечали просто: ожоги от искр сбитой окалины и вылетающего из сварного шва материала — часть обучения; получив достаточно ожогов, перестаёшь их замечать.
А что же люди? В досовременном мире кузнецов почти всегда обучали через ученичество. Точному ремеслу, где так много зависит от чувства и зрения, нельзя было научиться иначе, кроме как наблюдая за работой и повторяя её самому. И в древности, и в Средневековье мастеру обычно платили за то, чтобы он взял ребёнка в ученики; в то же время ремесленники ожидали, что их сыновья продолжат семейное дело. Ученичество длилось долго: будущий кузнец выполнял в мастерской неквалифицированную или полуквалифицированную работу и одновременно осваивал ремесло.
Прошедший такое обучение кузнец был ценным специалистом, и неудивительно, что его труд старались как бы умножить, чтобы окупить вложения в мастерство. Мастер мог работать один, но чаще стоял во главе команды из полуквалифицированных и неквалифицированных помощников. Главными среди них были молотобойцы, которые и умножали силу кузнеца. Работая с ними, кузнец обычно держал железо левой рукой, а лёгким одноручным молотком в правой показывал место следующего удара. Сила пробного удара — а иногда серия ударов по наковальне — задавала требуемую мощь. Затем один из молотобойцев наносил по указанному месту удар тяжёлым двуручным молотом. Такой молот перемещал больше металла, а несколько молотобойцев позволяли команде работать быстрее и не выбиваться из сил.
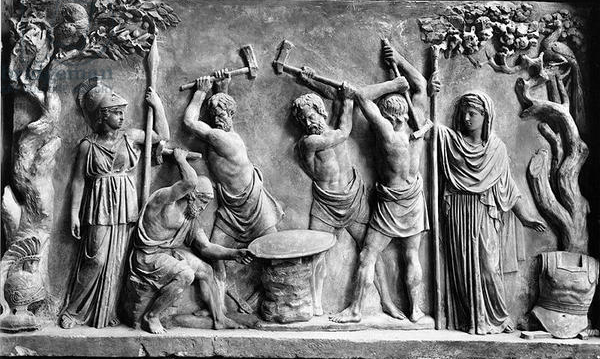
Римский мраморный рельеф с Гефестом, который вместе с тремя молотобойцами-киклопами куёт вооружение Ахилла — здесь, вероятно, делает или крепит тонкую бронзовую обшивку деревянной основы щита. За работой наблюдают Афина и мать Ахилла Фетида. Любопытно, что мастера явно имеют дело с бронзой, а значит, вероятно, куют щит холодным, а не горячим способом, как описано выше для железа. Когда-нибудь мы доберёмся и до бронзы; её часто обрабатывали молотом без нагрева.

С одним кузнецом обычно работало не больше трёх молотобойцев, но ими его команда не ограничивалась. Кто-то ещё следил за огнём, качал мехи и поддерживал жар — подходящая работа для младшего ученика. Второй кузнец, возможно старший ученик, мог на другой наковальне выполнять полуквалифицированную работу: ковать полосы или гвозди. В оружейной мастерской неквалифицированным работникам можно было поручить изготовление огромного количества проволоки для кольчуги — в следующей части поговорим и об этом.
Что касается общественного положения, источники ясно показывают: кузнецы, при всём мастерстве, принадлежали к «низшим» сословиям, хотя, возможно, находились близко к их вершине. Кузнечное дело относили к artes mechanicae — механическим искусствам для людей низкого положения, — а не к artes liberales, свободным искусствам для знатных мужчин, буквально «искусствам свободнорождённых». У греков и римлян существовали боги-кузнецы, соответственно Гефест и Вулкан, но примечательно, что рядом с другими богами их подчёркнуто изображали низкостатусными «работягами». Гефест уродлив и хром, а его брак с Афродитой в некоторых версиях мифа унизителен для неё — сравните с Гермесом, другим явно «рабочим» греческим богом. Во Флоренции, где гильдии располагались по старшинству и значению, Arte dei Fabbri, гильдия кузнецов, обычно занимала девятое или десятое место после гильдий банкиров, торговцев сукном и шёлком, юристов, врачей и прочих.
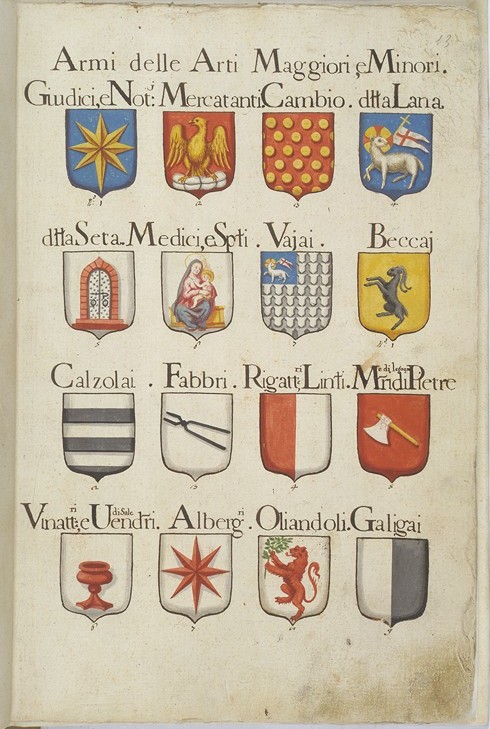
Гербы главных флорентийских гильдий XVIII века. Герб Fabbri, кузнецов, — второй слева в третьем ряду; его отмечают клещи. Во Флоренции до сих пор можно увидеть здания с эмблемами гильдий, в том числе кузнечными клещами.

И всё же среди трудящихся умелого кузнеца ценили высоко. Мастера, по-видимому, получали заметную надбавку даже за самые простые товары. Ли Брэй (указ. соч.), сопоставив цены сырого железа и готовых гвоздей из Виндоландских табличек, отмечает, что кузнец, изготовивший даже такую простую вещь, как набор гвоздей, мог увеличить стоимость металла на 20–30 % уже после учёта производственных потерь. Для престижных изделий вроде доспехов и оружия прибавка могла быть ещё выше. Специалистов по оружию и доспехам, поставлявших товар прямо знати, особенно уважали. Кроме того, начиная с римской эпохи кузнецы в крупных городах объединялись в гильдии, чтобы монополизировать ремесло и обрести серьёзное политическое влияние. Такие гильдии, например, жертвовали витражи соборам — явный признак богатства и влияния. Один из них, из Шартрского собора, показан ниже.
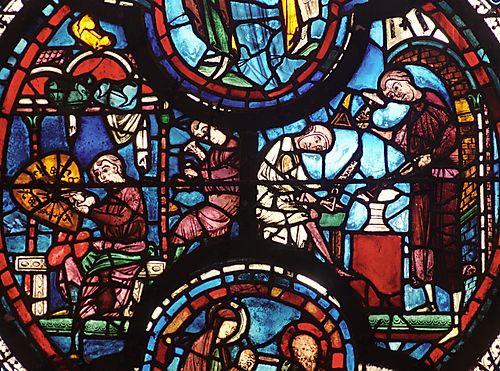
Оружейники на витраже Шартрского собора, около 1210 года: одни работают у наковальни, другие полируют изделие.
Остальным работникам кузницы везло меньше. Ученики всё же готовились стать настоящими кузнецами и могли надеяться со временем заслужить такое же уважение, как обучивший их мастер. Но для подающего надежды ученика гильдия кузнецов была препятствием, а не поддержкой: её членам было выгодно как можно сильнее ограничивать приток новых мастеров, чтобы конкуренты не сбивали цены. Поэтому окончивший обучение подмастерье мог годами оставаться в подчинении, пока старость или смерть не освобождала место в местной гильдии.
Ещё хуже приходилось множеству молотобойцев и других работников — по сути неквалифицированных наёмников или даже рабов. Судя по изображениям, в древности рабами было немало молотобойцев. Их положение было намного ниже, и рассчитывать, что когда-нибудь их обучат кузнечному делу, они не могли. Некоторые молотобойцы, вероятно, были учениками, но определённо не все. И платили таким работникам куда меньше: весь смысл молотобойцев заключался в том, чтобы дешёвый труд увеличивал производительность самого кузнеца. Не следует забывать и женщин из семьи кузнеца: они, скорее всего, часто выполняли вспомогательную работу вокруг мастерской, хотя особенности источников сделали этот труд почти невидимым для нас.
Несколько примеров ковки
Как я говорил в начале, каждый железный предмет требует собственной последовательности операций. Кузнецы, безусловно, могли экспериментировать, однако археологические находки ясно показывают: в основном они повторяли порядок действий, усвоенный во время ученичества, и вносили лишь небольшие улучшения. Отчасти поэтому досовременные оружие и доспехи порой так медленно приспосабливались к новым условиям. Ремесленное знание лучше всего развивается постепенным улучшением принятой практики, а не резкими переменами. Последние, впрочем, тоже возможны — особенно когда новый тип предмета заимствуют у другой культуры вместе с уже отработанным способом изготовления. Чтобы показать, как это выглядело, разберём пару сравнительно простых примеров.
Помните, что я не кузнец-традиционалист и могу немного ошибиться в последовательности. К каждому примеру я даю видео: без него словесное описание может быть не вполне понятным.
Начнём с очень простого — изготовления гвоздя. Здесь нас главным образом интересует форма; римские гвозди часто цементировали до мягкой или среднеуглеродистой стали, но об этом поговорим в следующей части. После каждого шага я не стану повторять «снова нагреваем железо», но можете смело это подразумевать: вся работа идёт на горячую, и, насколько я понимаю, гвоздь обычно требует трёх нагревов. Сначала вытягиваем полосу почти до нужной толщины будущего гвоздя сразу под шляпкой. Затем продолжаем вытягивать стержень, постепенно сужая его. Если вы когда-нибудь задумывались, почему старинные гвозди обычно квадратные в сечении, а не круглые, вот ответ: плоский молот при вытяжке и сужении оставляет именно квадратное сечение. Некоторые руководства, в том числе Сим, советуют начинать сужение подбойкой, но в тех демонстрациях, которые я видел, это не казалось необходимым.
Когда стержень приобрёл нужную форму, зубилом и молотом отрубаем гвоздь от исходной полосы чуть выше места сужения. Наконец, берём гвоздильню: в древности и Средневековье это часто была доска с отверстием, куда проходил гвоздь, но не оставшаяся на нём толстая часть полосы. Современный кузнец может просто воспользоваться тисками. Вставляем гвоздь и расплющиваем конец молотом, то есть, говоря по-кузнечному, осаживаем — утолщаем — его и получаем плоскую шляпку. Вот у нас и есть гвоздь. Все этапы на практике довольно хорошо показаны и объяснены в этом видео.
В качестве более сложного примера рассмотрим два способа изготовить топор. При первом способе начинают с довольно толстого железного бруска. После нагрева пробойник вбивают в тело заготовки почти как гвоздь, проделывая отверстие под топорище. Затем в месте перехода к будущему лезвию подбойкой делают уступ нужной формы, а металл перед ним вытягивают в лопасть топора. Обратите внимание, как при вытяжке режущей части кузнец краем и боком наковальни тщательно контролирует её форму и толщину. Наконец, режущую кромку стачивают напильником — в видео это делает станок, но в досовременной мастерской работали бы вручную. Вообще значительная часть изготовления металлических предметов приходилась на обработку напильником.
Этот кузнец может пользоваться таким методом отчасти потому, что вся его заготовка сделана из однородного металла, вероятно стали. О науглероживании поговорим в следующей части, но целый брусок стали был доступен не всегда, поэтому топоры делали и сгибанием. Здесь показан такой способ. Вместо пробивания отверстия полосу сначала вытягивают в длинный плоский прямоугольник. Затем нагревают посередине и сгибают, так что изгиб образует проушину для топорища. Между двумя половинами железной головки вставляют кусок более качественного металла — «лезвийную вставку», обычно стальную в отличие от чистого железа остальной головки. Все три элемента нагревают и сваривают в горне. Получается топор с железным телом и кромкой из мягкой стали, которая лучше держит заточку и режет.
(К слову, у Тайлекота и Сима с Риджем есть хорошие карандашные схемы этапов ковки множества распространённых орудий и предметов оружия. Билер приводит ещё больше подробностей и гораздо обстоятельнее обсуждает практические сложности этих способов.)
Ограничения
В завершение отмечу ограничения такого производства. Умелый кузнец может придать железу почти любую форму, однако размер и очертания изделия всё же ограничены, и это важно понимать.
Первое ограничение — размер. Вся работа делается вручную, а горн и наковальня не бесконечны, поэтому изготовить очень крупную цельную железную деталь такими способами нельзя. Конечно, большой предмет можно сварить из частей, но каждая часть сперва должна поместиться в огонь. На практике цельный кусок железа значительно крупнее большого меча или нагрудника обычно было крайне трудно, а порой невозможно изготовить. Фэнтезийные миры часто ошибаются именно здесь, предполагая, что кузнец мог выковать железные балки или тяжёлые броневые плиты, например для обшивки башен и таранов. Очень длинные стержни можно было получить сваркой нескольких частей, но этот процесс ограничивал их толщину.
Второе — ограничения формы. По-настоящему полые конструкции делать очень трудно, особенно если они должны выдерживать большую нагрузку. Внутрь небольшого полого предмета не забраться, чтобы выколачивать его наружу, а крупный полый предмет упирается в ограничение размера. Если же сваривать толстый металл вокруг пустоты — например, свернуть длинный лист железа в трубу, — удары будут вдавливать металл внутрь. К тому же множество, множество швов по всей длине потребуют огромного числа нагревов и могут дать очень неравномерную прочность.
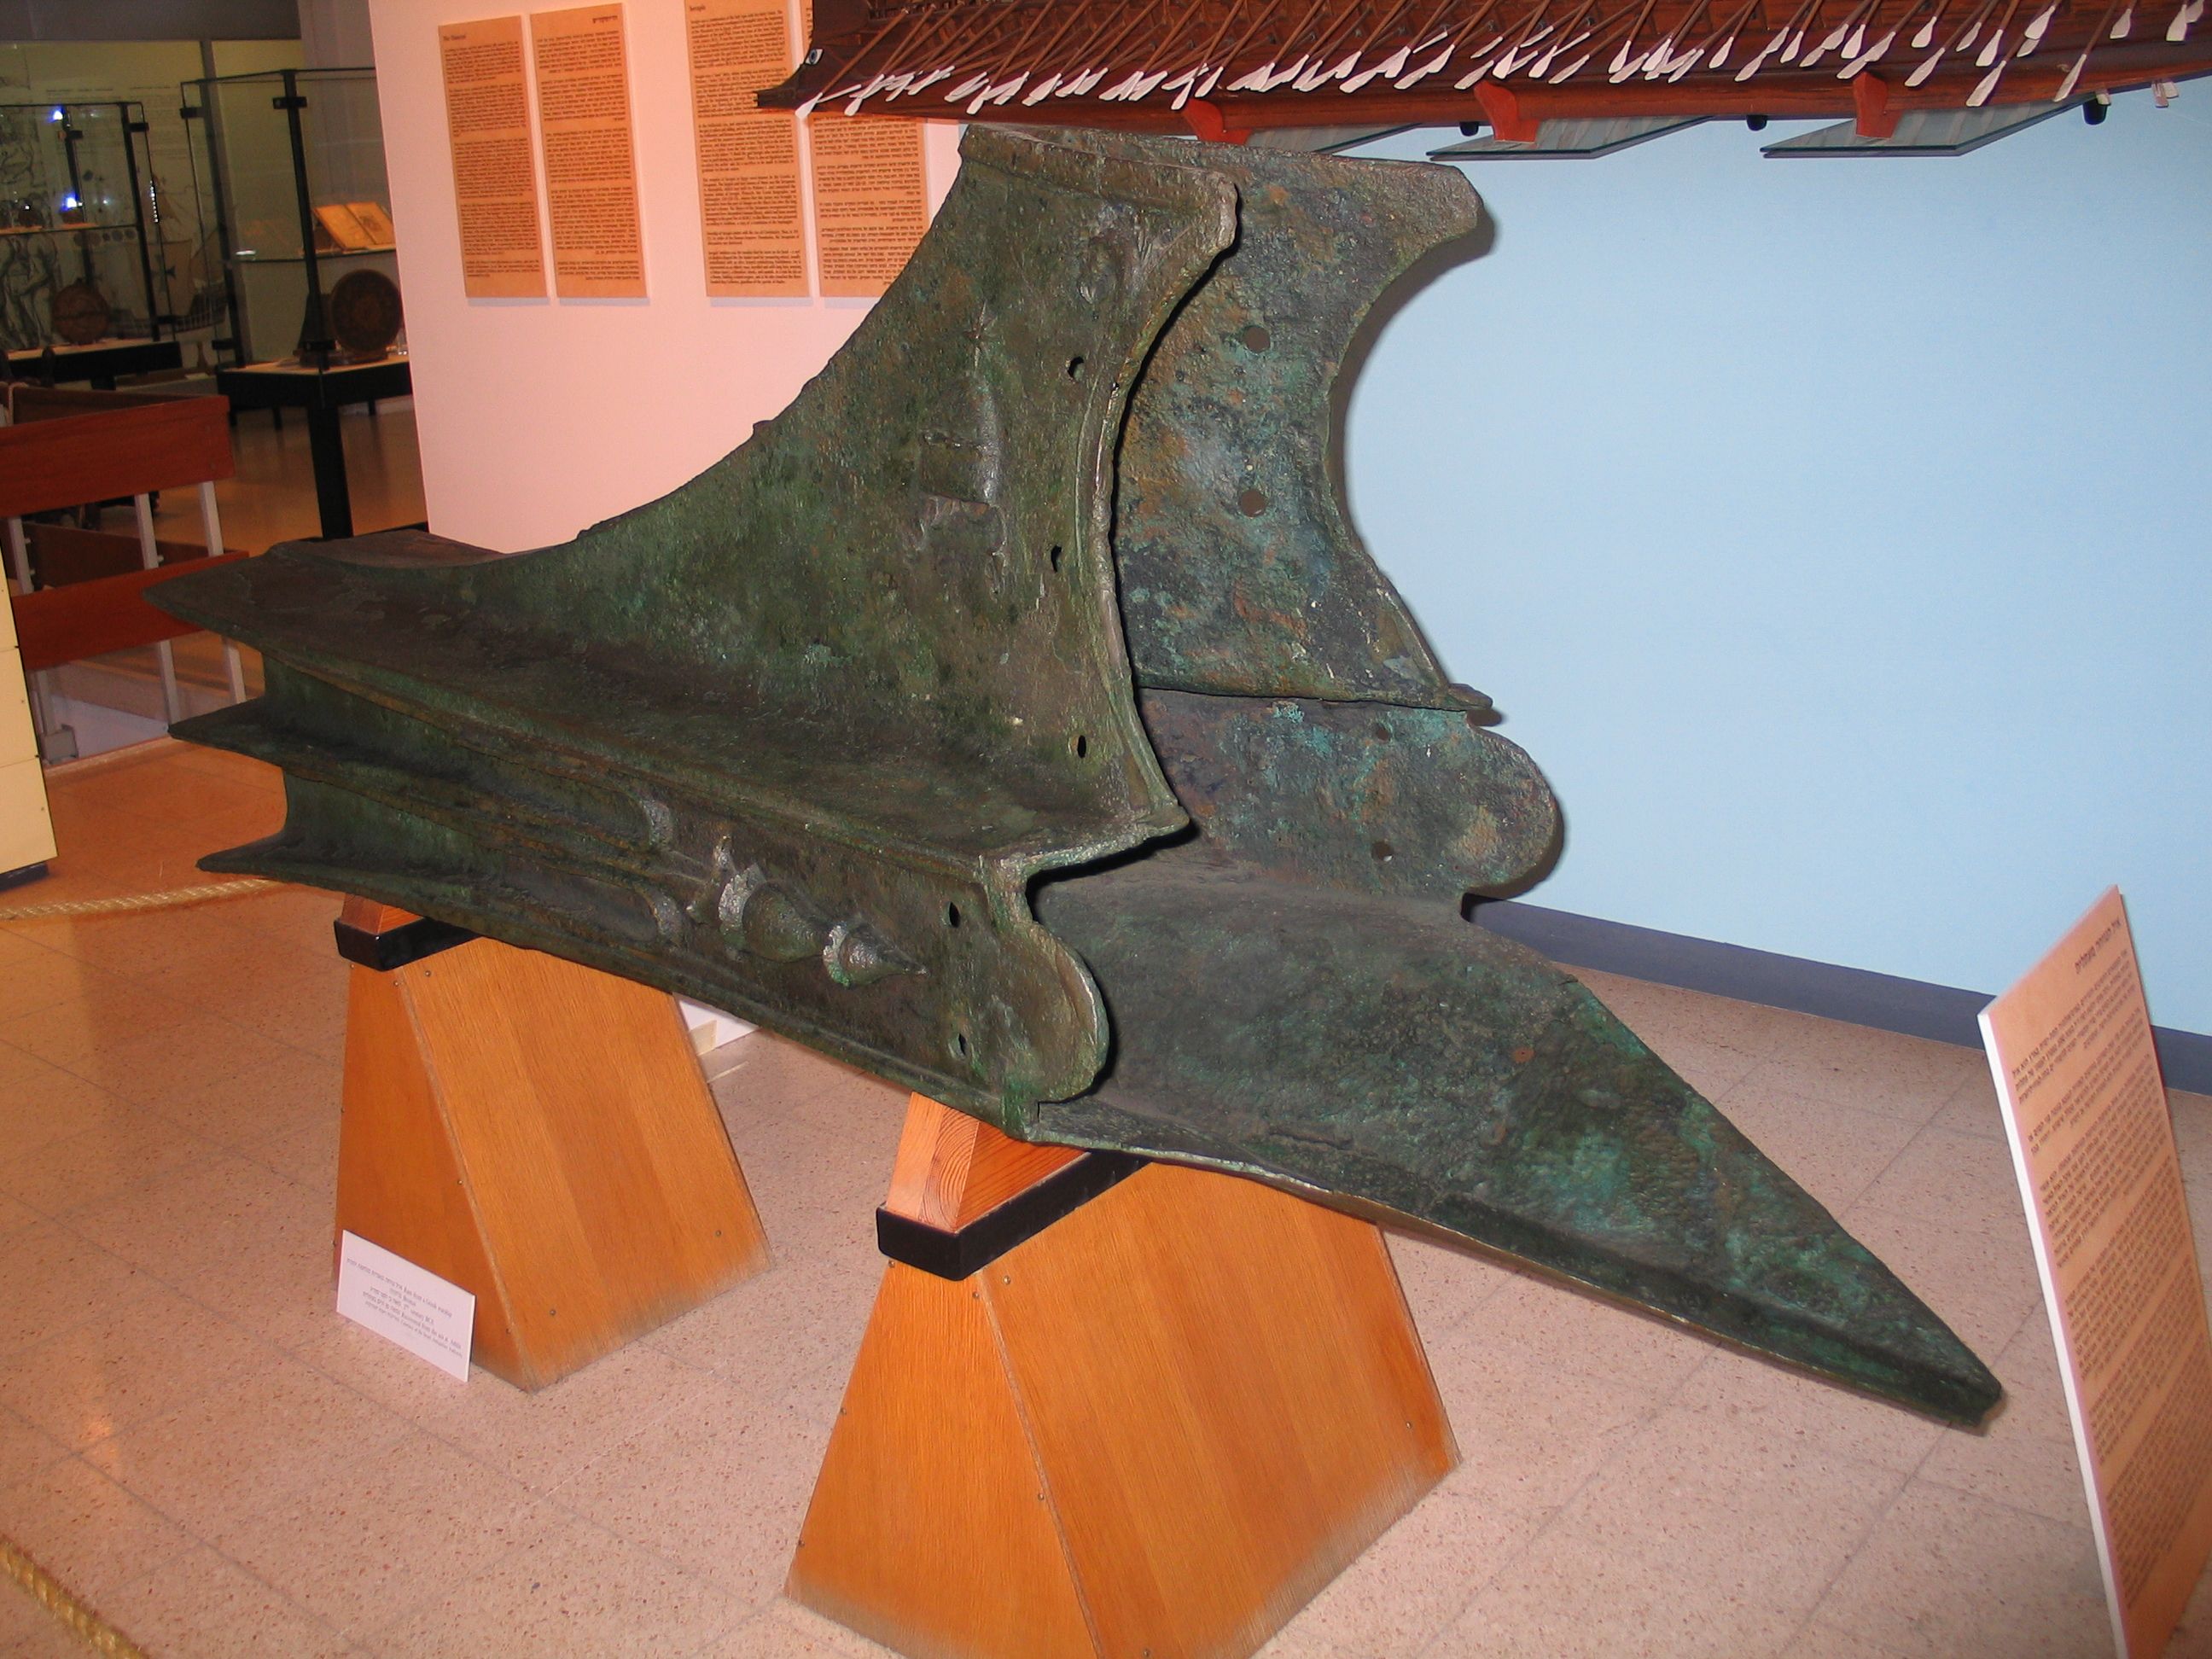
Атлитский таран массой 465 килограммов, отлитый из бронзы, вероятно, для квадриремы. Подобную крупную цельную деталь практически невозможно изготовить из кованого железа. При ударе таран испытывал огромную нагрузку и потому должен был оставаться единым целым.

Наконец, такими способами фактически невозможно получить изделие совершенно одинаковой толщины. Это не всегда такой серьёзный недостаток, как кажется. Доспешные пластины редко были равномерны; хороший оружейник мог распределять толщину так, чтобы усилить самые уязвимые места и сэкономить вес. Кроме того, как отмечают Сим и Камински, некоторые данные указывают, что римляне довольно искусно изготавливали листовой металл. Но из-за ручной ковки каждый предмет выходил немного иным, а это очень важно, когда детали должны соединяться предельно точно.
Все три ограничения особенно ясно проявились в попытках европейцев делать прочные железные стволы пушек. Кованое железо намного превосходило чугун и даже литую бронзу, но идеальная форма пушки — очень большая (плохо) труба (плохо) равномерной толщины с каналом, точно соответствующим ядру (плохо), — была практически недостижима даже для лучшего кузнеца. Поэтому многие ранние железные пушки собирали из полос и обручей. Отдельные железные полосы укладывали вокруг деревянной основы и стягивали железными кольцами. Кольца нагревали, надевали на полосы, и, остывая, они крепко сжимали конструкцию. Один конец закрывали казённым блоком, который удерживало давление колец. Затем дерево выжигали, оставляя открытый канал. Так можно было сделать пушку из кованого железа, но диаметр ствола оставался крайне неровным, а обручи при выстреле могли лопнуть.
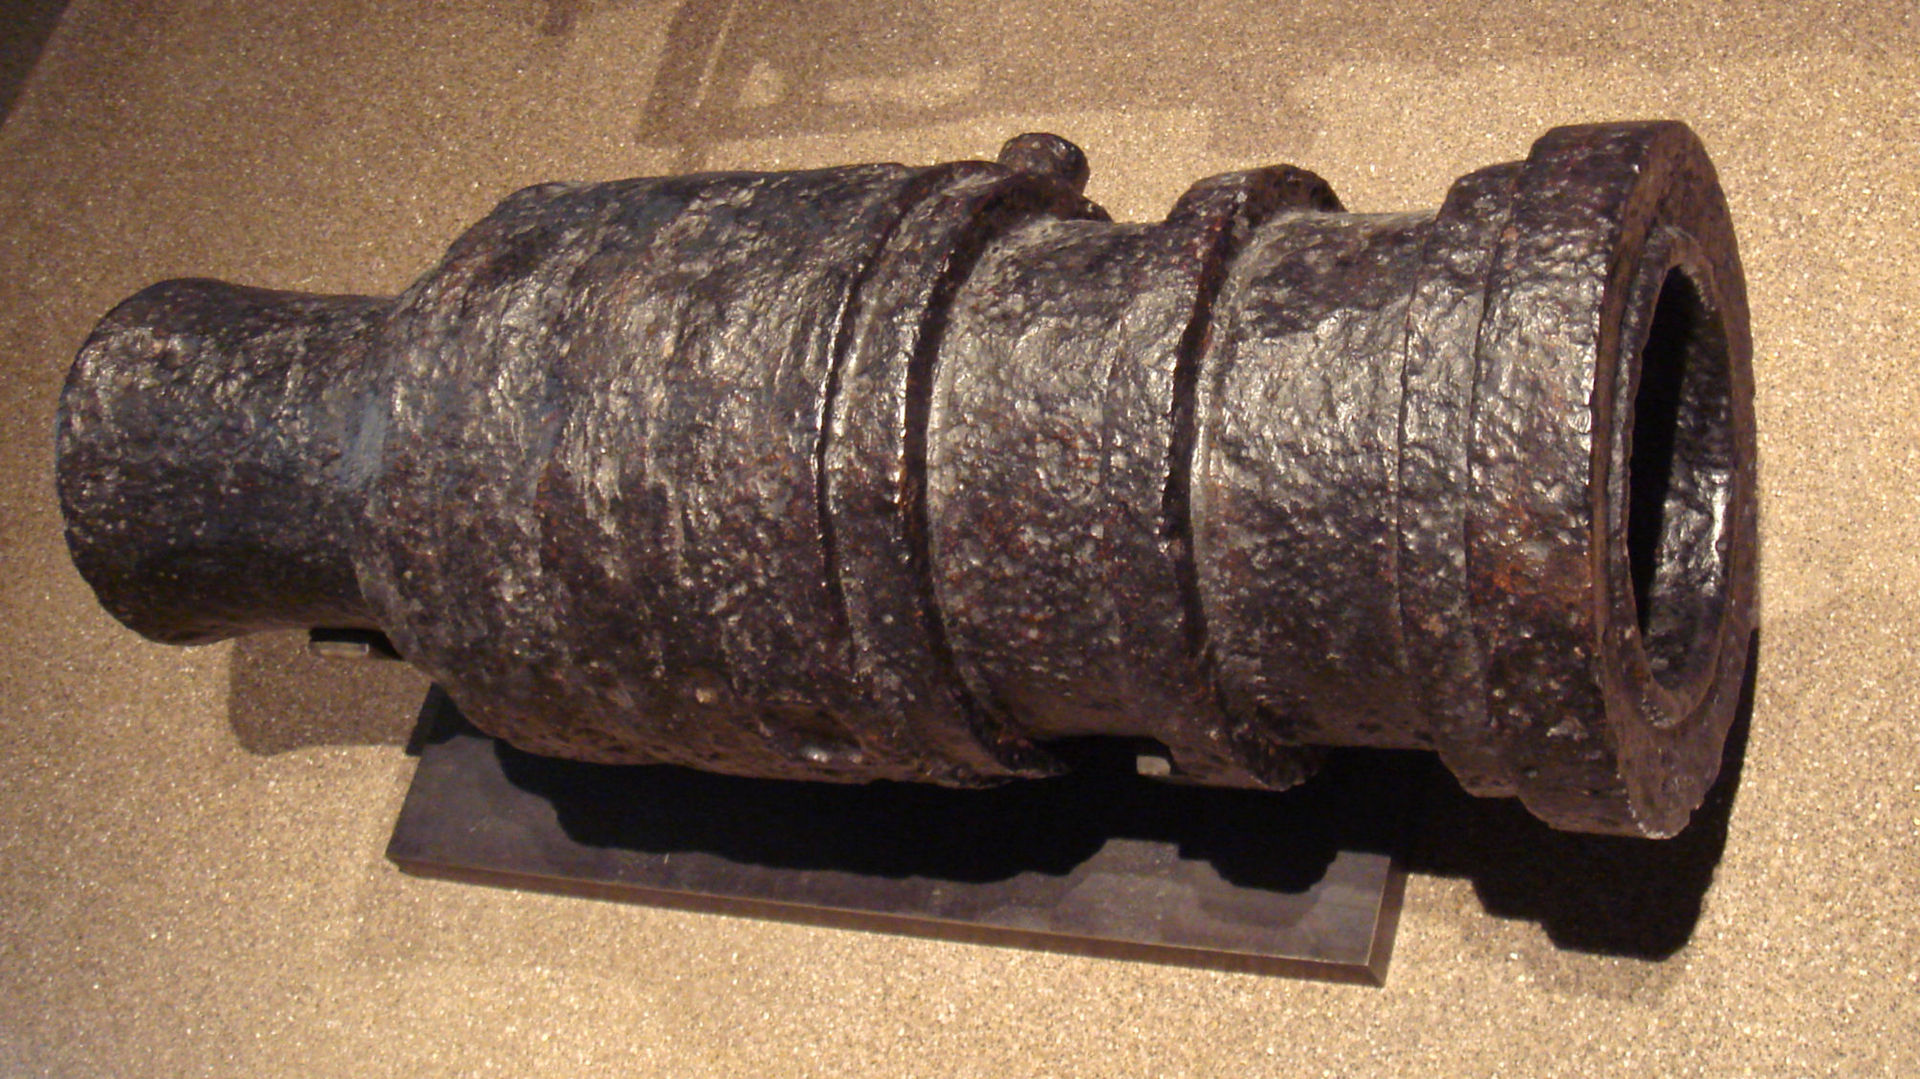
Кованая железная бомбарда массой 200 килограммов, изготовленная около 1450 года в Меце из продольных полос и хорошо заметных стягивающих обручей.

На практике эти ограничения означали, что и в железном веке изделия, требовавшие точности, равномерной толщины, точного повторения или сложной полой формы, нередко по-прежнему делали из бронзы: её было легче отлить. Разумеется, многое зависело от мастерства кузнецов. Галлы уже в IV веке до н. э. делали железные шлемы, тогда как римляне в то же время всё ещё пользовались бронзовыми.
На этом с формой мы закончили. Но, как я уже говорил, обработка железа — это не только придание очертаний. Сам способ изготовления меняет основные свойства предмета: твёрдость и пластичность. Поэтому в следующих двух частях мы завершим разговор о производстве железа и разберём, как кузнец управлял этими свойствами с помощью наклёпа, отпуска и, конечно же, стали.
Если вам понравилась эта статья или у вас есть комментарии, присоединяйтесь к дискуссии в канале Telegram или сервере в Discord.